




Código QR
Sobre nosotros
Productos
Contáctenos

Teléfono

Fax
+86-574-87168065

Correo electrónico

DIRECCIÓN
Área industrial de Luotuo, distrito de Zhenhai, ciudad de Ningbo, China
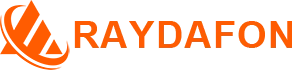


El engranaje cónico en espiral es la opción de transmisión en ángulo recto cuando la suavidad y la capacidad de carga son más importantes que cualquier otra cosa. Las líneas de dientes curvadas mantienen dos o más dientes en contacto en todo momento, por lo que la transmisión funciona silenciosamente, se desgasta uniformemente y soporta mucha más carga que un par de dientes biselados rectos del mismo tamaño. Raydafon corta, trata térmicamente y muele estos engranajes en su propia fábrica en Ningbo, China.
Justificación del diseño
La diferencia entre los dos está completamente en la línea de los dientes. Los dientes de un engranaje cónico recto corren radialmente, por lo que cada diente se engancha con el diente correspondiente en todo su ancho en el mismo instante: un impacto repentino que se repite en cada diente. Los dientes de un engranaje cónico en espiral están cortados en una curva, por lo que el contacto comienza en un extremo del diente y se extiende hasta el otro, exactamente de la misma manera que se cierra una cremallera. Ese único cambio geométrico es responsable de todas las ventajas siguientes.
Un punto de diseño que vale la pena planificar:Debido a que la línea de dientes es helicoidal, un engranaje cónico en espiral genera un empuje axial a lo largo del eje. Eso no es un defecto: es el precio de una interacción fluida. Los rodamientos deben elegirse para soportarlo, razón por la cual normalmente se especifica un par de bisel en espiral junto con el eje y la disposición del rodamiento en lugar de ser un reemplazo directo para un par de bisel recto.
Presupuesto
Hoja de especificaciones completa. Desplácese por la tabla de lado en un dispositivo móvil para leer cada fila.
| Artículo | Especificación |
|---|---|
| Número de modelo | M3, M4, M5, M8, M12, etc. |
| Material | Latón, acero C45, acero inoxidable, cobre, POM, aluminio, aleaciones y otros |
| Estándar | ISO, DIN, ANSI, JIS, BS y no estándar |
| Precisión | DIN6, DIN7, DIN8, DIN9 |
| Tratamiento de dientes | Templado, fresado o rectificado |
| Tolerancia | 0,001 mm – 0,01 mm – 0,1 mm, según la característica y el grado de precisión especificado |
| Tratamiento superficial | Galvanizado, niquelado, pasivación, oxidación, anodización, Geomet, Dacromet, óxido negro, fosfatado, recubrimiento en polvo, electroforesis |
| Finalizar | Granallado, arenado, tratamiento térmico, recocido, templado, pulido |
| Embalaje de artículos | Bolsa de plástico y cartón o embalaje de madera. |
| Condiciones de pago | T/T, LC/C |
| Plazo de producción | 20 días hábiles para la muestra, 25 días para el volumen |
| Muestras | El precio de muestra oscila entre 2 y 100 USD. Muestra de flete expreso pagado por el cliente. |
| Solicitud | Máquinas de control automático, industria de semiconductores, maquinaria industrial en general, equipos médicos, equipos de energía solar, máquinas herramienta, sistemas de estacionamiento, equipos de transporte aéreo y ferroviario de alta velocidad, y similares. |
Sobre tolerancia y precisión:Las cifras de esta tabla son un rango de toda la familia de productos, no un único valor garantizado. La tolerancia depende de la característica que se está midiendo, el módulo y el grado de precisión que especifique: un engranaje de tierra DIN6 tiene límites mucho más estrictos que uno fresado DIN9. Díganos el juego y el patrón de contacto requerido de su ensamblaje y confirmaremos qué grado y proceso necesita su equipo.
Fabricación
Los engranajes cónicos en espiral se encuentran entre los tipos de engranajes más difíciles de producir, porque el flanco del diente es una superficie curva que debe generarse, no simplemente cortarse. El proceso que ejecutamos en cada pedido es deliberadamente secuencial: cada paso se termina y se inspecciona antes de que comience el siguiente, por lo que un problema se detecta en la etapa que lo creó y no en el ensamblaje final.
Se selecciona el material según el dibujo y se gira y refrenta la pieza en bruto para establecer las caras de montaje y el orificio a los que hace referencia cada operación posterior.
Los flancos de dientes se generan en una máquina cortadora de engranajes cónicos en espiral utilizando el radio del cabezal de corte que produce el ángulo en espiral y el patrón de contacto requeridos.
El endurecimiento por cementación aumenta la dureza de la superficie del diente para brindar resistencia al desgaste, mientras que el núcleo permanece lo suficientemente resistente para absorber las cargas de impacto que verá la unidad.
Cuando se especifica un grado de precisión más alto, el flanco se rectifica después del tratamiento térmico para corregir la distorsión y mejorar el área de contacto y el acabado de la superficie.
El par se ejecuta en un banco de pruebas con compuesto de marcado para que la posición, la forma y el tamaño del patrón de contacto puedan inspeccionarse con respecto al dibujo antes de lanzar el par.
Verificación dimensional final de las características importantes para el ensamblaje, luego embalaje protector para exportación: bolsa de plástico y cartón, o una caja de madera para juegos más grandes.


Ventajas clave
Debido a que la línea de dientes es curva, al menos dos dientes están engranados en cualquier instante y la carga pasa de un diente al siguiente a medida que el contacto recorre el flanco. No hay un momento único de impacto de ancho completo como ocurre con un engranaje cónico recto, por lo que la vibración y el ruido disminuyen notablemente, lo que hace que este diente sea la opción estándar para controlar el ruido, desde husillos de máquinas herramienta hasta ejes de vehículos de pasajeros.
El ángulo de la hélice aumenta el coeficiente de superposición, lo que significa que más dientes comparten la carga y la presión de contacto en cada flanco es menor. Una presión más baja combinada con una línea de contacto más larga distribuye el desgaste de manera más uniforme a lo largo de la superficie del diente en lugar de concentrarlo cerca de la línea de paso. El resultado práctico es un engranaje que soporta un par más intenso para su tamaño y mantiene su precisión durante más tiempo en servicio continuo.
El piñón de un par de bisel en espiral se puede cortar con tan solo cinco dientes, lo que permite lograr una gran relación de reducción en una etapa de ángulo recto en lugar de dos. Para un diseñador de máquinas, esto significa menos piezas, una carcasa más corta y menos juego acumulado, razón por la cual esta forma de diente aparece tan a menudo en los reductores angulares compactos.
Debido a que la curvatura del flanco está determinada por el radio del cabezal de corte, el patrón de contacto se puede cambiar y corregir en la etapa de corte, y mejorar aún más mediante el rectificado después del tratamiento térmico. Ese control sobre dónde se tocan realmente los dientes es lo que separa un conjunto de engranajes que funciona silenciosamente durante años de uno que chirría y se pica en cuestión de meses, y es una capacidad que depende de la máquina y del operador, no solo del dibujo.
Se puede producir la misma geometría de diente en acero aleado para transmisiones de alto torque, C45 o acero inoxidable donde la resistencia a la corrosión es importante, y latón, cobre, aluminio o POM para aplicaciones más livianas o no magnéticas. Luego se selecciona el tratamiento de la superficie para que coincida con el entorno: cinc o niquelado, óxido negro, Geomet o Dacromet para protección contra la corrosión, anodización para aluminio y recubrimiento en polvo o electroforesis para apariencia y mayor durabilidad.
Aplicaciones
En cualquier lugar, un vehículo tiene que girar 90 grados manteniendo un par real y en silencio:
Si su aplicación no figura en la lista, describa el servicio: velocidad de entrada, par, relación y disposición de montaje. Un par de bisel en espiral normalmente se diseña junto con su diseño de eje y rodamiento debido al empuje axial que genera, por lo que cuanto antes veamos la disposición, mejor será el resultado.
Personalización
Más allá de la gama de módulos estándar, todos los parámetros que deciden si un engranaje se adapta a su carcasa se pueden producir según sus necesidades. La personalización típica incluye:
Envíe un plano acotado, un engranaje de muestra o la relación, torque y envolvente requeridos y confirmaremos la geometría estándar más cercana o cotizaremos una nueva. Los pares de bisel en espiral se suministran como juegos combinados, por lo que si está reemplazando un engranaje de un par, infórmenos; reemplazar solo la mitad de un par combinado generalmente produce ruido y desgaste rápido, incluso si ambas piezas tienen las dimensiones correctas.
Preguntas frecuentes del comprador
Relacionado
Envíe su dibujo, muestra o el módulo, relación, torque y envolvente requeridos. Confirmamos la geometría, el grado de precisión y el material, y respondemos con el precio y el plazo de entrega dentro de las 24 horas.
Enviar consulta ahora* Las cifras de tolerancia, plazo de entrega y precio se dan como un rango en toda la familia de productos y se confirman por pedido con respecto al dibujo. Los engranajes cónicos en espiral se suministran en pares combinados; Confirme el número de pieza correspondiente antes de realizar el pedido.
DIRECCIÓN
Área industrial de Luotuo, distrito de Zhenhai, ciudad de Ningbo, China
Teléfono
Correo electrónico
+86-574-87168065
Área industrial de Luotuo, distrito de Zhenhai, ciudad de Ningbo, China